Rubber Mixing Machine: Ang Kagamitang Nagpapasya sa Batch Quality Bago Mo Maabot ang Molde
Kung gumagawa ka ng mga rubber seal, O-ring, talampakan ng sapatos, hose, o mga compound para sa pagpilit, ang isang natapos na bahagi ay bihirang mabibigo dahil sa pinindot o amag. Nabigo ito dahil naghatid ang rubber mixing machine ng hindi pantay na tambalan. Ang bumabagsak na tensile strength, drifting compression set, surface flow marks, at hidden porosity ay lahat ng trace pabalik sa mixing room.
Ang isang rubber mixing machine ay nagsasagawa ng tatlong gawain sa isang cycle. Isinasama nito ang mga filler, activator, at softener sa polimer; ito ay nagkakalat sa kanila nang pantay; at pinaplastik nito ang masa sa isang naprosesong materyal. Kinokontrol ng makina ang puwersa ng paggugupit, temperatura, at oras ng paghahalo, na magkakasamang tumutukoy sa kalidad ng dispersion, kaligtasan sa pagkapaso, at pagkakapare-pareho ng batch-to-batch.
Ang praktikal na benchmark ng produksyon para sa isang well-mixed compound ay isang Mooney viscosity spread na ±5 units sa pagitan ng mga batch at isang dispersion rating na 4 o mas mataas sa karaniwang 10-point scale. Kung hindi mahawakan ng iyong mixer ang mga numerong ito, walang downstream press, extruder, o curing system ang makakabawi dito.
Kneader o Open Mill: Aling Rubber Mixing Machine ang Nabibilang sa Bawat Yugto ng Proseso?
Ang unang desisyon sa pagbili ay tungkol sa uri ng makina. Karamihan sa mga pabrika ng produktong goma ay nangangailangan ng parehong pressurized kneader at isang two-roll mixing mill, dahil pinangangasiwaan nila ang iba't ibang yugto ng parehong proseso sa halip na makipagkumpitensya para sa parehong trabaho.
Pressurized Kneader: Ang Pangunahing Mixing Machine
Ang pressurized kneader ay ang workhorse para sa masterbatch production. Ang goma at mga sangkap ay inilalagay sa isang saradong silid, at ang isang pares ng mga rotor ay nagmamasa ng materyal sa ilalim ng pneumatic ram pressure. Ang nakapaloob na disenyo ay kumokontrol sa alikabok, nagpapatatag ng temperatura, at lumilikha ng mataas na paggugupit na kailangan upang masira ang mga polymer chain at maghiwa-hiwalay ng mga carbon black o white filler. Ang dalawang-pakpak na rotor ay ang karaniwang pagpipilian para sa pangkalahatang mga kalakal na goma; Binabago ng mga rotor na may apat na pakpak ang profile ng paggugupit at paikliin ang oras ng pag-ikot para sa maraming mga compound.
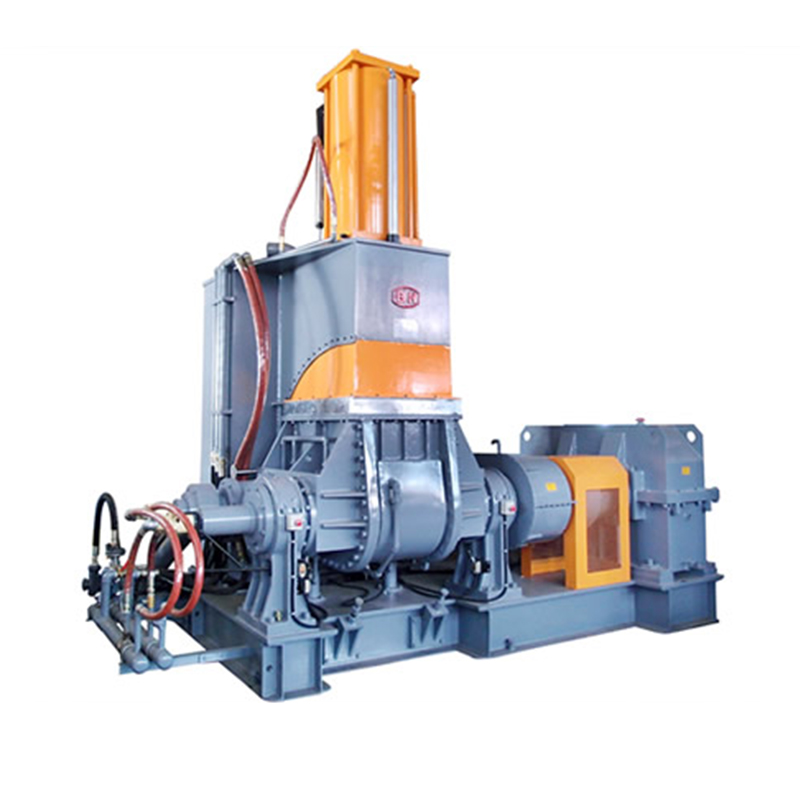 Pressurized Kneader para sa Masterbatch Rubber Mixing Ang nakapaloob na makina na ito ay nagbibigay ng mataas na paggugupit na kailangan upang ikalat ang mga filler at masira ang mga polymer chain. Pinapatatag nito ang temperatura at kinokontrol ang alikabok, ginagawa itong mahalaga para sa paggawa ng pare-parehong masterbatch bago ang two-roll mill. Tingnan ang Produkto →
Two-Roll Mixing Mill: Finishing at Curative Addition
Ang two-roll mixing mill ang humahawak sa ikalawang yugto. Ang tambalan ay pinipiga sa pagitan ng dalawang counter-rotating na rolyo at paulit-ulit na pinuputol, tinupi, at pinaghalo sa mas mababang temperatura. Dito idinaragdag ang sulfur at accelerators, dahil ang mga sangkap na iyon ay dapat manatili sa ibaba ng kanilang scorch threshold hanggang ang tambalan ay umabot sa amag o extruder. Gumagawa din ang gilingan ng isang unipormeng sheet na nagpapakain ng mga kagamitan sa ibaba ng agos tulad ng extruder o isang cold-feed preformer.
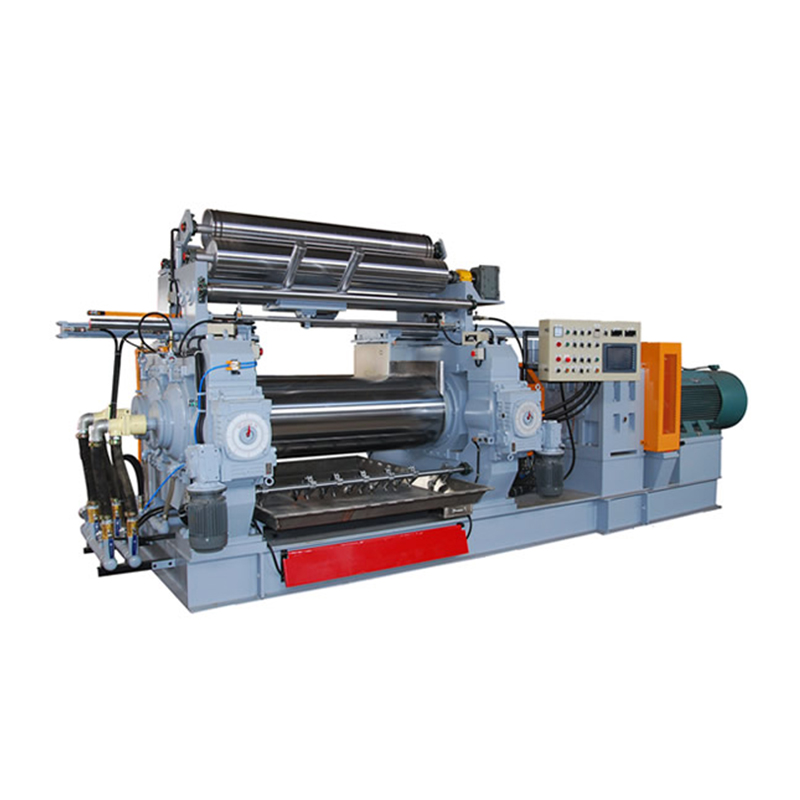 Two-Roll Mixing Mill para sa Panghuling Compound Sheeting Pagkatapos ng masterbatch, ang sulfur at mga accelerator ay idinagdag sa gilingan na ito sa ilalim ng mga kontroladong kondisyon upang maiwasan ang pagkapaso. Gumagawa ito ng pare-parehong sheet para sa mga downstream extruder at ang mga pagtutukoy nito ay direktang nakakaapekto sa panghuling kalidad. Tingnan ang Produkto →
| Tampok | Pressurized Kneader | Two-Roll Mixing Mill |
|---|---|---|
| Mixing chamber | Nakapaloob at may presyon | Buksan ang mga rolyo, atmospera |
| Pangunahing papel na ginagampanan ng proseso | Masterbatch paghahalo | Nakapagpapagaling na karagdagan at sheeting |
| Kontrol ng alikabok at usok | Mabuti | Katamtaman |
| Output form | Dump batch | Sheet o strip |
| Karaniwang laki | 10–110 L na silid | Roll diameter 16–26 pulgada |
| Panganib sa sipsip | Mababa | Mataas; nangangailangan ng preno at bantay |
Anim na Detalye na Nagpapasya Kung Gumagana ang isang Rubber Mixing Machine para sa Iyo
Maaaring magkapareho ang hitsura ng dalawang makina sa isang brochure at magkaiba pa rin ang pagganap sa sahig ng iyong pabrika. Ihambing ang anim na detalyeng ito nang detalyado bago lagdaan ang order.
| Pagtutukoy | Ano ang Naaapektuhan | Praktikal na Saklaw |
|---|---|---|
| Dami ng silid | Laki ng batch at throughput | 10–55 L para sa karamihan ng mga pabrika |
| Fill factor | Pagpapakalat, pagtaas ng temperatura, oras ng pag-ikot | 0.70–0.85 |
| Ang bilis ng rotor | Shear rate at kahusayan ng paghahalo | 30–60 rpm |
| lakas ng motor | Torque para sa mga high-filler o stiff compound | 40–90 kW bawat 55 L na silid |
| Presyon ng ram | Pagsasama ng filler at compaction | 0.4–0.8 MPa |
| Sistema ng paglamig | Kaligtasan ng paso at oras ng pag-ikot | Water-cooled na jacket at core cooling |
Talakayin ang iyong aktwal na tambalan sa supplier. Kung magpoproseso ka ng mga high-viscosity compound gaya ng NBR sa itaas ng 60 Shore A, o gumamit ng heavy carbon black loading, pumili ng motor sa itaas na dulo ng power range at i-verify na ang mga cooling channel ay may sukat para sa tuluy-tuloy na shift work.
Bakit Magkaiba ang Resulta ng Dalawang Pabrika na may Iisang Rubber Mixer
Ang dalawang halaman ay maaaring magpatakbo ng parehong modelo ng mixing machine at makagawa pa rin ng magkaibang kalidad ng compound. Ang pagkakaiba ay nagmumula sa disiplina sa proseso: fill factor, temperatura ng paglabas, pagkakasunud-sunod ng paghahalo, at katumpakan ng pagtimbang. Ang apat na salik na ito ang dahilan ng karamihan sa mga depekto sa paghahalo na nakikita sa normal na produksyon.
| Problema | Karaniwang Dahilan | Praktikal na Pag-aayos |
|---|---|---|
| Nakakapaso (pre-cure) | Masyadong mataas ang temperatura ng discharge o masyadong mahaba ang ikot | Bawasan ang bilis ng rotor; mas mababang temperatura ng paglamig ng tubig; paikliin ang cycle |
| Mahina ang pagpapakalat | Mababa fill factor, low ram pressure, short mixing time | Dagdagan ang batch weight; itaas ang presyon ng ram; pahabain ang oras ng paghahalo |
| Nananatili sa mga rotor | Mataas na temperatura, mababang fill factor, ilang mga polymer grade | I-drop ang temperatura ng batch; ayusin ang fill factor sa 0.75–0.80; magdagdag ng release agent |
| Batch-to-batch na pagkakaiba-iba | Manu-manong error sa pagtimbang, temperatura drift | Gumamit ng awtomatikong small-chemical batching; i-calibrate ang mga sensor ng temperatura |
Ang katumpakan ng pagtimbang ay ang pundasyon. Maaaring baguhin ng isang error na 1 hanggang 2 gramo sa isang curing agent ang rate ng vulcanization na sapat upang gawing scrap ang isang buong batch. Ang mga pabrika na umaasa pa rin sa manu-manong timbangan ay maaaring alisin ang panganib na ito sa pamamagitan ng isang awtomatikong pagtimbang at linya ng pagpapakain; ang panghalo upstream na kagamitan Ipinapaliwanag ng artikulo sa site na ito ang karaniwang layout.
Itugma ang Rubber Mixing Machine sa Iyong Linya ng Produkto, Hindi Lang sa Brochure
Ang tamang pakete ng paghahalo ay nakasalalay sa mga produktong gagawin mo. Narito kung paano karaniwang pinipili ang mga kagamitan sa paghahalo para sa apat na karaniwang kategorya ng produktong goma.
EVA at Rubber Soles
Ang mga pabrika ng nag-iisang sapatos ay nagpapatakbo ng isang kneader upang ihanda ang masterbatch sa isang mahigpit na kinokontrol na temperatura, pagkatapos ay gumamit ng isang bukas na gilingan upang i-sheet ang materyal para sa paghubog. Ang mga EVA compound ay humihiling ng isang makitid na window ng temperatura dahil ang cross-linking at foaming reactions ay sensitibo sa thermal history. Ang kontrol sa temperatura ay mahalaga kaysa sa bilis ng rotor para sa application na ito.
O-Rings at Seal
Ang paggawa ng O-ring at seal ay nangangailangan ng fine filler dispersion dahil ang mga undispersed agglomerates ay nagiging leak path sa molded na produkto. Gumamit ng kneader na may fill factor na malapit sa 0.80, panatilihin ang pressure ng ram sa mas mataas na dulo, at pagkatapos ay i-feed ang batch sa isang cold-feed precision preformer na nagpapanatili ng dimensional accuracy sa bawat blangko.
Mga Hose at Extruded Profile
Para sa mga extruded na produkto, ang kontrol sa kontaminasyon ay ang priyoridad. A mainit na feed na salaan ng goma inilagay sa ibaba ng agos ng kneader ay nag-aalis ng mga dumi at nagpapabuti sa kadalisayan ng materyal bago pumasok ang tambalan sa extruder screw.
Mataas na Dami ng Produksyon
Ang mga halaman na gumagawa ng 10,000 o higit pang mga bahagi bawat shift ay dapat ipares ang kneader sa isang batch-off na cooling unit at isang awtomatikong sistema ng pagpapakain. Pinipigilan nito ang mixer na maghintay sa manu-manong paghawak at pinapanatili ang tuluy-tuloy na daloy ng cooled, stacked compound na handa para sa susunod na yugto.
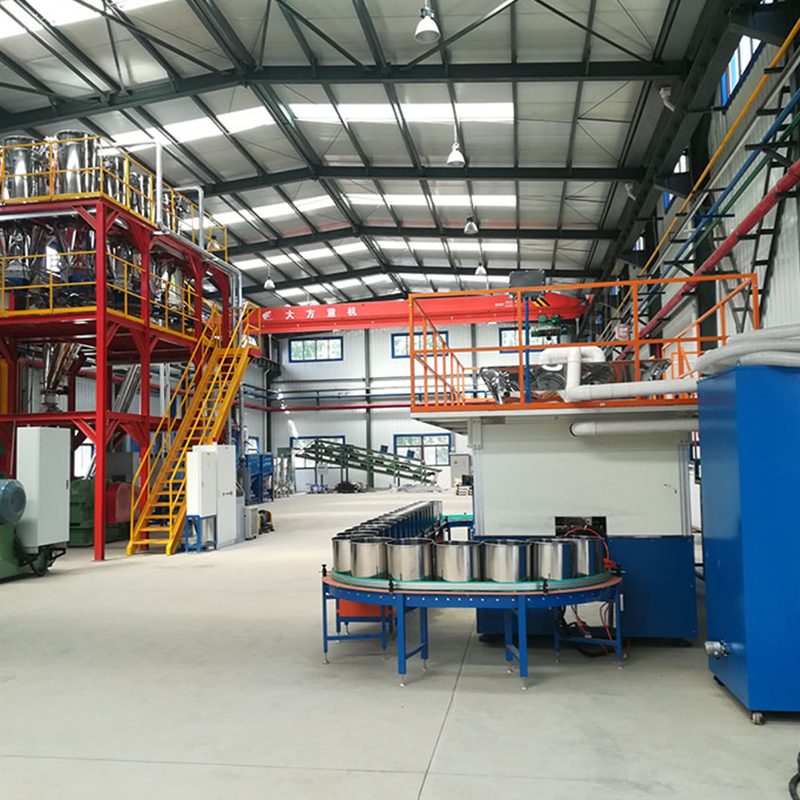 Upstream Equipment para sa Metering at Feeding Mixer Ang sistemang ito ay nag-automate ng pag-iimbak, pagtimbang, at pagpapakain ng mga hilaw na materyales nang direkta sa panloob na panghalo. Tinitiyak nito ang tuluy-tuloy, kontrolado ng alikabok na operasyon para sa mataas na dami ng produksyon at binabawasan ang manu-manong paghawak. Tingnan ang Produkto →
Pagpapanatili at Kaligtasan: Ano ang Nauubos sa Rubber Mixing Machine
Gumagana ang kagamitan sa paghahalo ng goma sa abrasive carbon black, fine zinc oxide, at mataas na torque sa bawat shift. Ang pagsusuot ay hindi isang bagay ng kung ngunit kailan. Ang isang nakaplanong iskedyul ng pagpapanatili ay nagpapanatili sa kalidad ng matatag at nagpapahaba ng buhay ng makina.
- Mga rotor at dingding ng silid: ang clearance sa pagitan ng rotor tip at ng chamber wall ay tumataas sa pagkasira. Suriin ito gamit ang feeler gauge tuwing anim na buwan. Ang labis na clearance ay nagdudulot ng mahinang dispersion at mas mahabang mga ikot ng paghahalo.
- Huminto ang alikabok: pinipigilan ng mga seal na ito ang pulbos mula sa pagtakas sa mga rotor shaft. Palitan ang mga ito bago lumitaw ang nakikitang pagtagas, dahil binabago ng mga tumutulo na sangkap ang compound ratio.
- Lubrication: gamitin ang grado ng langis na tinukoy ng tagabuo ng makina para sa gearbox at mga bearings. Ang pagpapalit ng ibang grado ay maaaring makatipid ng pera sa papel ngunit mas malaki ang gastos sa pagsusuot.
- Sistema ng paglamig: ang mga deposito ng sukat ay nagpapababa ng paglipat ng init. Kung tumaas ang temperatura ng discharge sa mga linggo, suriin ang mga cooling channel para sa scaling bago sisihin ang mga setting ng proseso.
- Mga kagamitang pangkaligtasan: bawat bukas na gilingan ay dapat may emergency stop bar at isang preno na humihinto sa mga roll sa loob ng tinukoy na oras. Ang mga naka-pressure na kneader ay dapat may hopper interlock at hydraulic safety valve na agad na naglalabas ng pressure.
Mga Madalas Itanong Tungkol sa Mga Rubber Mixing Machine
Ano ang pagkakaiba sa pagitan ng isang pressurized kneader at isang open mixing mill?
Ang pressurized kneader ay isang nakapaloob na panloob na panghalo na gumaganap ng pangunahing gawain ng pagsasama at pagpapakalat ng mga tagapuno sa polimer. Ang open mixing mill ay isang exposed two-roll machine na ginagamit para sa pagdaragdag ng mga curative sa mas mababang temperatura at para sa pagbuo ng compound sa isang sheet. Nagtatrabaho sila bilang isang pares sa isang tipikal na linya ng compounding.
Paano ko matutukoy ang laki ng batch ng isang kneader?
Ang bigat ng batch ay katumbas ng dami ng silid na pinarami ng fill factor at ang density ng tambalan. Para sa isang 55 L kneader na may 0.75 fill factor at isang compound density na 1.15 g/cm³, ang bigat ng batch ay humigit-kumulang 47 kg. Suriin ang density ng iyong partikular na tambalan dahil ang mga materyales na may mataas na tagapuno ay tumitimbang ng higit sa bawat litro.
Ano ang normal na fill factor para sa isang rubber mixing machine?
Karamihan sa mga application ng kneader ay tumatakbo sa 0.70 hanggang 0.85. Ang mas mataas na mga halaga ay nagpapabuti sa throughput ngunit nagpapataas ng temperatura at metalikang kuwintas. Maaaring tumakbo ang EVA at malambot na mga compound malapit sa 0.80 hanggang 0.85; Maaaring kailanganin ng matigas, mataas na tigas na compound na manatiling mas malapit sa 0.70 upang maiwasan ang labis na karga ng motor.
Paano ko maiiwasan ang pagkapaso sa panahon ng paghahalo?
Panatilihin ang temperatura ng discharge na mas mababa sa temperatura ng scorch ng iyong compound, gumamit ng dalawang yugto ng proseso ng paghahalo upang magdagdag ng mga curative sa isang cool mill, at i-verify na malinis ang mga channel ng cooling water at ang temperatura ng papasok na tubig ay nananatili sa ibaba 30°C.
Maaari ba akong gumamit ng isang mixing machine para sa iba't ibang rubber tulad ng silicone at EVA?
Oo, ngunit dapat mong baguhin ang bilis ng rotor, profile ng temperatura, at oras ng paghahalo para sa bawat materyal. Maaaring ma-cross-contaminate ng silicone ang iba pang mga compound, kaya maglaan ng makina para sa silicone o magpatakbo ng masusing pag-purge cycle na may compound ng paglilinis sa pagitan ng mga pagbabago sa materyal.
Anong kagamitan sa upstream ang nagpapabuti sa proseso ng paghahalo?
Ang mga awtomatikong small-chemical batching system, carbon black weighing system, at overhead feeding conveyor ay nagpapababa ng manual error at nagpapaikli sa oras ng paglo-load. Ang mga device na ito ay sama-samang tinatawag na mixer upstream equipment, at ang mga ito ang pinakamabisang paraan para patatagin ang batch-to-batch consistency sa isang rubber mixing line.

