Ano ang Vulcanizing Machine? Ang Maikling Sagot
Ang vulcanizing machine ay isang press na nagpapalit ng hindi na-cured na rubber compound sa isang malakas, nababanat, lumalaban sa init na tapos na bahagi sa pamamagitan ng paglalapat ng kinokontrol na init, presyon, at oras. Ang makina ay nagti-trigger ng cross-linking na reaksyon sa loob ng goma, karaniwang sa pamamagitan ng sulfur o peroxide na mga sistema ng pagpapagaling, at ang reaksyong iyon ang naghihiwalay sa isang nahuhubog na sheet ng compound mula sa isang tunay na produktong goma. Kung nagpaplano kang gumawa ng soles ng sapatos, O-ring, seal, hose, o anti-vibration mount, ang vulcanizing machine ang puso ng iyong production line.
Isipin ito sa ganitong paraan: bago ang bulkanisasyon, ang goma ay kumikilos tulad ng malambot na plasticine; pagkatapos ng bulkanisasyon, ito ay nagiging nababanat na materyal na sumisipsip ng panginginig ng boses, nagtatakip ng mga likido, at nakaligtas sa init at panahon. Sa panahon ng proseso, karamihan sa sulfur-cured compounds ay gaganapin sa 140-170 °C , mga sistema ng peroxide sa 160-200 °C , at mga espesyal na compound gaya ng FKM at silicone sa 170-250 °C . Ang isang makina na hindi mapanatili ang mga bintanang ito ay gagawa ng malambot, malagkit, o malutong na bahagi kahit gaano pa kahusay ang tambalan.
Ang bottom line ay simple: ang iyong vulcanizing machine ang magpapasya sa panghuling dimensyon, tigas, compression set, at pangmatagalang tibay ng bawat bahagi na iyong ipinadala. Ang paghahalo, paggiling, at pag-preform ay lahat ay umiiral upang pakainin ang huling hakbang na ito, kaya kunin ang makina bago mo gawin ang natitirang proseso sa paligid nito.
- Temperatura: 140-250 °C depende sa tambalan at sistema ng pagpapagaling nito.
- Presyon: karaniwang 15-40 MPa sa inaasahang bahagi na lugar sa panahon ng paggamot.
- Oras: mula sa ilang minuto para sa manipis na gasket hanggang 40-60 minuto para sa makapal na mga bloke.
Paano Gumagana ang Vulcanization: Heat, Pressure, at Time
Ang chemistry ay nagiging mas madaling maunawaan kapag inihambing mo ang goma sa isang mangkok ng gusot na pansit. Sa sulfur-cured compounds, sinisira ng init ang mga bukas na sulfur ring at lumilikha ng mga tulay sa pagitan ng mga polymer chain ng NR, SBR, EPDM, o NBR. Ang mga sistema ng peroxide ay gumagawa ng direktang carbon-to-carbon na mga link sa halip. Ang resulta ay isang three-dimensional na network na nagbibigay sa goma ng rebound nito, paglaban sa kemikal, at kakayahang hawakan ang hugis nito sa ilalim ng patuloy na pagkarga. Kinokontrol ng mga accelerator at activator tulad ng zinc oxide at stearic acid kung gaano kabilis nabuo ang network na iyon, kaya naman mahalaga ang recipe ng tambalan gaya ng mga setting ng makina.
Tatlong variable ang kumokontrol sa tagumpay: temperatura, presyon, at oras. Ang temperatura ay nagtutulak ng kemikal na reaksyon; itinutulak ng presyon ang hangin palabas at pinipilit ang tambalan sa bawat lukab; tinutukoy ng oras kung gaano kakumpleto ang reaksyon. Ang under-cured na goma ay kulang sa lakas at hindi maganda ang rebound; ang sobrang cured na goma ay nagiging matigas at madaling mabibitak.
Ang praktikal na oras ng pagpapagaling ay sumusunod sa isang lumang tuntunin sa palapag ng tindahan tungkol sa 3-5 minuto bawat milimetro ng solidong kapal ng goma sa karaniwang temperatura ng paghubog. Ang isang 12 mm shock mount block ay maaaring mangailangan ng 40-60 minuto, habang ang isang 2 mm na gasket ay gumagaling sa ilalim ng 10 minuto. Ang mas makapal na mga bahagi ay nangangailangan din ng mas mabagal na pag-init upang maiwasan ang mga pinaso na ibabaw at hindi nalinis na mga sentro.
| Paraan ng Pag-init | Praktikal na Saklaw ng Temperatura | Karaniwang Pagkakapareho | Pinakamahusay na Naaangkop Para sa |
|---|---|---|---|
| singaw | 120-180 °C | /-5 °C | Mga makapal na seksyon, mga autoclave |
| Mainit na Langis | Hanggang 250 °C | /-2 °C | Ang mga plato ay nangangailangan ng mahigpit na pagkakapareho |
| Electric Cartridge | Hanggang 300 °C | /-3 °C na may kontrol ng PID | Maliit na platens, injection machine |
Pangunahing Uri ng Vulcanizing Machines
Hindi lahat ng produktong goma ay maaaring pagalingin sa parehong paraan. Ang geometry ng iyong bahagi, taunang volume, at istilo ng amag ay magtuturo sa iyo sa isa sa apat na uri ng makina.
Hydraulic Curing Press (Compression Molding)
Ang workhorse ng industriya ng goma. Ang isang hindi nalinis na blangko o strip ay inilalagay sa isang bukas na amag, ang platen ay nagsasara sa ilalim ng haydroliko na presyon, at ang init ay dumadaan sa amag patungo sa compound. Ang mga multi-daylight press ay nagsasalansan ng ilang antas ng amag upang mapataas ang output, at dahil medyo simple ang mga amag, ang ganitong uri ay nananatiling unang pagpipilian para sa mga pad, gasket, soles ng sapatos, at general-purpose seal. Ang dalawang kritikal na numero ng pagbili ay ang laki ng platen at tonelada.
Vacuum Vulcanizing Press
Ang nakulong na hangin ay nagdudulot ng mga paltos at hindi napunong mga sulok, lalo na sa mga amag na may manipis na tadyang, malalalim na lukab, o mga pagsingit ng metal. Ang isang vacuum vulcanizing press ay lumilikas sa silid bago ganap na magsara ang amag, na inaalis ang karamihan sa mga depektong nauugnay sa hangin. Ang isang operator-friendly na opsyon sa kategoryang ito ay a vacuum hot pressing machine na may buong enclosure, programmable evacuation, at PID temperature control sa bawat platen.
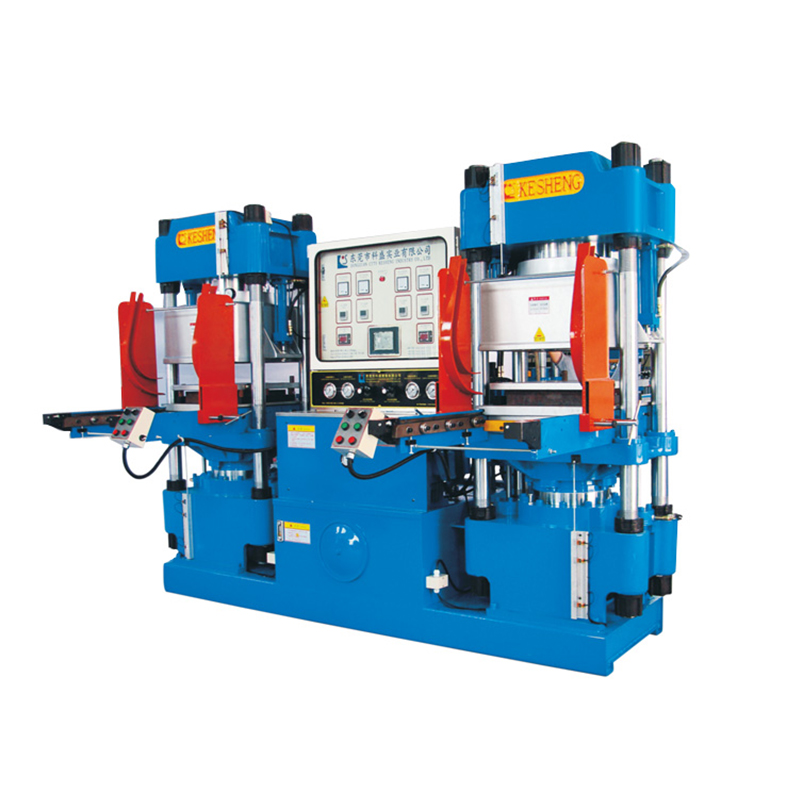 Custom na Vacuum hot-pressing machine Mga Manufacturer, Supplier Ang makinang ito ay isang vulcanizing machine para sa iba't ibang produktong goma at plastik. Ito ay may mga function ng timing mold locking, awtomatikong pre... Tingnan ang Produkto →
Rubber Injection Molding Machine
Ang isang makina ng pag-iniksyon ay nagpapaplastikan ng tambalan sa isang tornilyo o yunit ng plunger at direktang ini-inject ito sa isang saradong amag sa ilalim ng presyon. Hindi mo na kailangang paunang timbangin ang mga blangko o buksan ang amag upang i-load ang mga ito, na nagpapaikli ng mga cycle at nagpapababa ng flash. Ang mga vertical na makina ay kumikinang na may mga bahaging nakagapos na metal tulad ng mga oil seal at air spring; Ang mga pahalang na makina ay umaangkop sa mas malalaking molding at mas mataas na output. Ang mga tagagawa ng seal na lumipat mula sa compression patungo sa iniksyon ay kadalasang nakikitang kapansin-pansing bumaba ang gastos sa paggawa sa parehong mga numero ng bahagi. Para sa kadahilanang iyon, ang aming vertical o horizontal rubber injection machine ay binuo na may mabilis na pagbabago sa materyal at paulit-ulit na kontrol sa pagbaril sa isip.
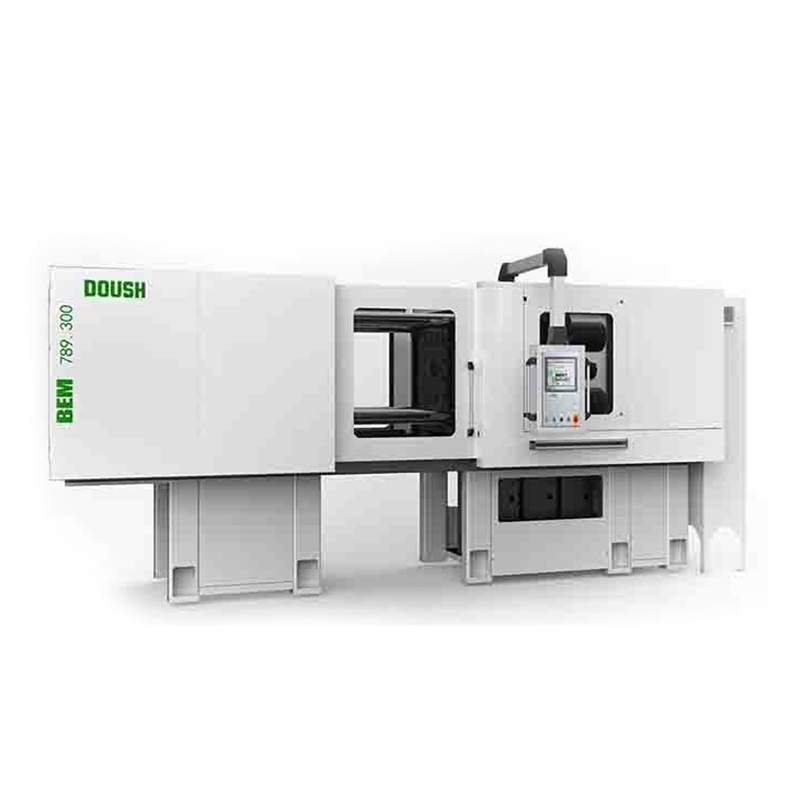 Custom na Vertical/horizontal rubber injection machine Mga Tagagawa, Mga Supplier Ito ay isang teknolohiya para sa paggawa ng mga produktong hinulma ng goma. Pangunahing ginagamit ito sa paggawa ng mga produktong hinulma ng goma, tulad ng e... Tingnan ang Produkto →
Mga Autoclave at Tuloy-tuloy na Curing Lines
Ang mga mahahabang profile, hose, at cable ay hindi magkasya sa pagitan ng mga flat platen. Ang mga produktong ito ay nagpapagaling sa loob ng mga autoclave na puno ng high-pressure na singaw, o sa tuluy-tuloy na mga linya na pinagsama ang extrusion sa microwave, hot-air, o salt-bath heating. Sa mga sistemang ito, ang bilis ng produksyon ay tinutukoy ng haba ng heating zone at ang katumpakan ng temperatura control nito sa halip na sa pamamagitan ng press tonnage.
| Uri ng Makina | Mga Karaniwang Produkto | Mga Katangian ng Ikot | Pangunahing Kalamangan |
|---|---|---|---|
| Compression Press | Mga gasket, pad, soles ng sapatos | Mga minuto bawat cycle, batch-oriented | Mababang gastos ng amag, kakayahang umangkop |
| Vacuum Press | Precision seal, bonded insert | Medyo mas mahaba dahil sa evacuation | Mas kaunting mga depekto sa hangin, pare-pareho ang density |
| Injection Machine | O-rings, connectors, high-volume parts | Mabilis na pag-ikot ng pagbaril at pagpapagaling | Repeatability, mas kaunting flash, mababang paggawa |
| Autoclave o Continuous Line | Mga hose, cable, profile | Tuloy-tuloy o batch ayon sa pagkarga | Ang mga mahabang haba ay gumaling nang pantay |
Paano Pumili ng Tamang Vulcanizing Machine
Ang pagpili ng isang press ay nagsisimula sa natapos na bahagi, hindi mula sa isang katalogo ng produkto. Sagutin ang limang tanong bago humiling ng isang quote.
- Ano ang inaasahang lugar ng iyong pinakamalaking bahagi? Ang press tonnage ay katumbas ng inaasahang lugar na pinarami ng presyon ng paghubog. Ang isang 400 mm x 400 mm na bahagi ay sumasaklaw sa 0.16 m²; sa 25 MPa kailangan nito ng 4.0 MN, mga 408 tonelada. Ang pagdaragdag ng 10-15 porsiyentong margin ay humahantong sa isang 450-500 toneladang pagpindot.
- Ano ang pinakamataas na temperatura ng lunas na kailangan ng iyong tambalan? Kung humihingi ang datasheet ng higit sa 200 °C, iwasan ang low-pressure na steam heating at piliin na lang ang electric cartridge o hot-oil heating.
- Ilang cavity ang dadalhin ng amag? Ang mga multi-cavity molds ay naglalantad kaagad ng anumang hindi pantay na temperatura ng platen, kaya humiling ng pagbabasa ng pagkakapareho ng temperatura sa temperatura ng pagtatrabaho, hindi lamang sa idle.
- Ang iyong mga bahagi ba ay naglalaman ng mga pagsingit o kailangan ng vacuum? Ang mga bonded seal, oil seal, at air-spring parts ay halos palaging nakikinabang sa vacuum o injection machine.
- Ano ang dami ng iyong produksyon sa bawat shift? Ang compression molding ay nagpapanatili ng mababang gastos sa tooling; Ang injection molding ay nagdudulot ng cycle time at labor savings kapag lumalaki ang volume.
Huwag tumigil sa presyo ng panipi. Badyet para sa isang test run gamit ang sarili mong compound, at kumpirmahin kung paano sinusukat ng supplier ang platen temperature at parallelism bago ipadala. Kami ay gumugol ng higit sa 15 taon sa pagbuo ng mga mixer, mill, preformer, at curing press, at bawat yunit na aming ihahatid ay sinusuri para sa pagkakapareho ng temperatura at katatagan ng presyon bago i-pack. Kung hindi ka sigurado kung aling kategorya ang akma sa iyong mga produkto, dumaan sa aming kumpletong katalogo ng makinarya at talakayin ang iyong mga hulma sa aming mga teknikal na kawani bago mag-order.
| Parameter | Bakit Ito Mahalaga | Ano ang I-verify |
|---|---|---|
| Laki ng Plate | Tinutukoy ang pinakamataas na sukat ng amag | Ikumpara sa iyong pinakamalaking amag at clearance |
| Rated Tonnage | Tinutukoy ang kapal ng flash at density ng bahagi | Kalkulahin mula sa inaasahang lugar; humiling ng test report |
| Saklaw ng Temperatura | Dapat takpan ang window ng lunas ng iyong tambalan | Kumpirmahin ang itaas na limitasyon gamit ang heating margin |
| Pagkakatulad ng Temperatura | Nakakaapekto sa cycle consistency at reject rate | Humingi ng 9-point measurement sa working temperature |
| Daylight at Stroke | Tinutukoy ang taas ng amag at espasyo ng demolding | Sukatin laban sa iyong pinakamakapal na amag |
| Sistema ng Kontrol | Ang mga tindahan ay nagpapagaling ng mga recipe at pinoprotektahan ang kalidad | Hanapin ang HMI na may mga timer, alarm, at data logging |
| Pangkaligtasang Hardware | Pinipigilan ang mga pinsala sa panahon ng paglo-load at demolding | Suriin ang dalawang-kamay na kontrol, bantay, at magagaan na kurtina |
Kung Saan Ginagamit ang mga Vulcanizing Machine: Mga Halimbawa ng Industriya
Lumilitaw ang mga vulcanizing machine sa bawat industriya ng mga produktong goma. Ang karaniwang thread ay ang pangangailangan para sa elasticity, sealing performance, at paglaban sa init o panahon sa ilalim ng tunay na mga kondisyon ng serbisyo.
- Mga talampakan ng sapatos na goma at sapatos na pang-sports: Ang mga pabrika ng sapatos ay nagpapagaling ng mga rubber outsole laban sa EVA midsoles, at ang mga multi-station machine ay nagpapanatili sa linya na tumatakbo. Maraming gumagamit ng ating ganap na awtomatikong rubber sole press molding machine
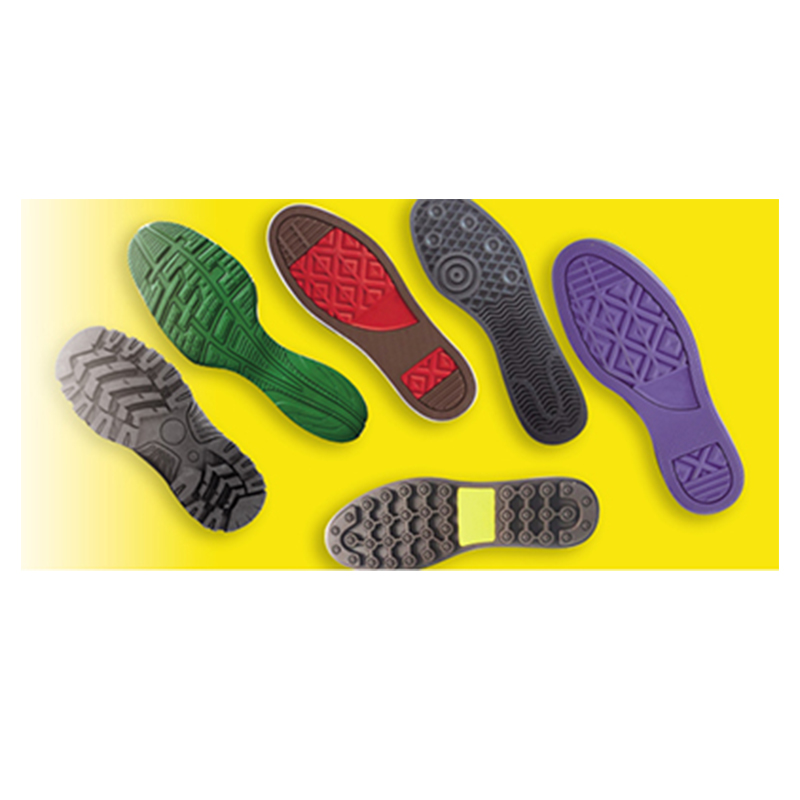 Custom na Ganap na awtomatikong rubber soles press molding machine Mga Tagagawa, Suppli Ganap na Awtomatikong Rubber Sole Hot Press Forming Machine Paglalarawan ng Produkto1. Ang awtomatikong sliding mold at mold turning structure ay maaaring pula... Tingnan ang Produkto → upang gamutin ang ilang soles bawat cycle na may pantay na pamamahagi ng presyon.
- O-ring at gasket: umaasa ang maliliit na bahaging ito sa mahigpit na kontrol sa temperatura at tumpak na pagsasara ng amag; Ang mga vacuum press at injection machine ay nangingibabaw sa kategoryang ito.
- Mga oil seal at air spring: ang mga pagsingit ng metal ay kinakarga, ang goma ay tinuturok o hinuhubog ang compression sa paligid nito, at ang mga bono ay nabubuo sa parehong ikot ng paggamot.
- Mga hose, profile, at pagkakabukod ng cable: Ang tuluy-tuloy na mga linya o autoclave ay pinapalitan ang mga flat press.
- Mga anti-vibration mount at roller: ang mga makapal na seksyon ay nangangailangan ng mahabang cycle at maingat na gradient ng temperatura.
- Mga gamit sa palakasan tulad ng mga bola ng tennis: ang core ng bola ay dumadaan sa heat curing bago ang felt wrapping stage, at ang mga kumpletong linya ay umiiral upang mahawakan ang prosesong iyon.
Pagkatapos ng paggamot, karamihan sa mga molded na bahagi ay nagdadala pa rin ng flash sa linya ng paghihiwalay. Ang pag-trim sa pamamagitan ng kamay o pag-tumbling sa isang cryogenic deflashing chamber ay nililinis ang bahagi nang hindi nasisira ang ibabaw ng seal nito. Planuhin ang pagtatapos na hakbang na ito kasama ang pagpili ng pindutin, dahil ang dami ng flash ay nakasalalay sa disenyo ng amag at katumpakan ng pagpindot.
Kaligtasan at Pagpapanatili: Ang Dapat Malaman ng Bawat Production Manager
Pinagsasama ng vulcanizing machine ang mataas na init, mabigat na hydraulic force, at malalaking gumagalaw na platen. Kapag iginagalang, naghahatid ito ng mga taon ng serbisyong walang problema; kapag hindi pinansin, maaari itong makapinsala sa mga operator at masira ang produksyon sa isang shift.
Mahalagang kaligtasan para sa bawat linya ng pindutin
- Mag-install ng two-hand operation buttons o light curtains para hindi masara ang press habang inaabot ng operator ang molde.
- Gumamit ng mga pamamaraan ng lockout/tagout bago maglinis ng mga platen o magpalit ng mga amag.
- Palitan ang mga hydraulic hose sa unang palatandaan ng pagkasira. Ang isang pinong oil jet na tumutulo sa ilalim ng presyon ay maaaring tumagos sa balat at nangangailangan ng agarang medikal na atensyon.
- Magsuot ng mga aprubadong guwantes na lumalaban sa init at proteksyon sa mukha kapag naglo-load ng mga blangko at nag-aalis ng mga na-cured na bahagi.
- Panatilihing walang mga tool at compound scrap ang lugar ng amag, at huwag paganahin ang switch sa kaligtasan upang makatipid ng ilang segundo.
Isang praktikal na ritmo ng pagpapanatili
- Suriin ang platen parallelism buwan-buwan gamit ang dial gauge at panatilihin ito sa loob 0.05 mm bawat metro ; Ang mga warped platens ay lumilikha ng hindi pantay na kapal ng bahagi.
- Sukatin ang temperatura ng platen sa siyam na puntos bawat tatlong buwan; asahan ang paglihis sa loob /-3 °C sa itinakdang temperatura.
- Palitan ang hydraulic oil at mga filter ayon sa iskedyul, karaniwang bawat 2,000 oras ng pagpapatakbo , at suriin kung may tubig o dumi sa reservoir.
- I-calibrate ang mga sensor ng temperatura tuwing anim na buwan; ang isang drifting sensor ay nag-aaksaya ng mas maraming materyal kaysa sa karamihan ng mga mekanikal na pagkasira.
- Siyasatin ang mga heating cartridge, oil pipe, at steam seal sa panahon ng checklist ng shift startup.
- Subukan ang dalawang-kamay na kontrol, magagaan na kurtina, at emergency stop linggu-linggo at magtago ng nakasulat na rekord.
Sundin ang ritmo na ito at dapat tumakbo ang isang maayos na press 15-20 taon . Sa aming karanasan, ang mga napaaga na pagkabigo ay nagbabalik sa pagbili sa presyo lamang, paglaktaw sa pagsusuri ng pagkakapareho ng temperatura, o pagpapababa ng hydraulic oil. Sabihin sa iyong supplier ang tungkol sa iyong compound, mold, at shift pattern, at makakatanggap ka ng makina na nakakatugon pa rin sa iyong target na kalidad limang taon mula sa pag-install.
Mga Madalas Itanong Tungkol sa Mga Vulcanizing Machine
Ano ang pagkakaiba sa pagitan ng isang vulcanizing press at isang rubber injection molding machine?
Ang isang vulcanizing press, ibig sabihin ay ang klasikong compression press, ay nagpapagaling sa isang paunang inilagay na blangko sa loob ng isang bukas na amag. Pinaplastik ng isang makinang pang-iniksyon ang tambalan at iniiniksyon muna ito sa isang saradong amag, pagkatapos ay ginagamot ito. Ang pag-iniksyon ay nagbibigay ng mas maikling mga cycle, mas kaunting flash, at mas mahusay na pagpuno ng lukab, ngunit mas mahal ang mga amag nito at mas kumplikado ang pag-setup.
Anong temperatura at presyon ang dapat maabot ng isang vulcanizing machine?
Karamihan sa mga compound ng goma ay gumagaling sa pagitan ng 140 at 200 °C; Maaaring mangailangan ng hanggang 250 °C ang mga grado ng FKM at silicone. Ang karaniwang presyon ng paghubog sa inaasahang bahagi ng lugar ay 15-40 MPa , na may mas makapal o mas kumplikadong mga bahagi na nangangailangan ng mas mataas na tonelada.
Gaano katagal kailangang mag-vulcanize ang goma sa isang press?
Ang panuntunan ng hinlalaki ay 3-5 minuto bawat milimetro ng solidong kapal, na inayos para sa curve ng tambalan. Ang isang manipis na gasket ay maaaring gumaling sa loob ng 4-8 minuto, habang ang isang makapal na mount ay maaaring tumakbo ng 40-60 minuto. Palaging kumpirmahin gamit ang isang cure rheometer test para sa iyong partikular na tambalan.
Bakit ako dapat gumamit ng vacuum vulcanizing press?
Inaalis ng vacuum ang hangin mula sa lukab ng amag bago ang buong pagsasara. Nangangahulugan iyon na mas kaunting mga paltos, mas mahusay na pagpuno sa sulok, at mas pare-pareho ang density, na mahalaga para sa mga gasket, bonded insert, at mga bahaging may kumplikadong geometry.
Maaari bang i-vulcanize ng isang makina ang iba't ibang compound ng goma?
Oo, hangga't ang pinakamataas na temperatura ng makina ay sumasakop sa window ng lunas ng bawat tambalan. Panatilihing hiwalay ang sulfur-cured at peroxide-cured na mga materyales sa pamamagitan ng paglilinis ng amag sa pagitan ng mga batch, at lumipat mula sa isang press patungo sa isa pa sa halip na magpatakbo ng mga hindi tugmang materyales sa parehong araw nang walang lubusang paglilinis.
Ano ang nagpapaikli sa buhay ng isang vulcanizing machine?
Ang karaniwang mga salarin ay tumatakbo nang lampas sa na-rate na tonelada, nagpapatakbo ng hindi pantay na temperatura ng platen nang walang pagwawasto, hindi pinapansin ang kalusugan ng hydraulic oil, at nilaktawan ang mga pagsusuri sa parallelism. Ang nakaiskedyul na gawain sa pagpapanatili batay sa mga oras ng pagpapatakbo, hindi mga buwan sa kalendaryo, ang pinakamurang insurance na mabibili mo.

